Ваш заказ
В вашей корзине больше ничего нет
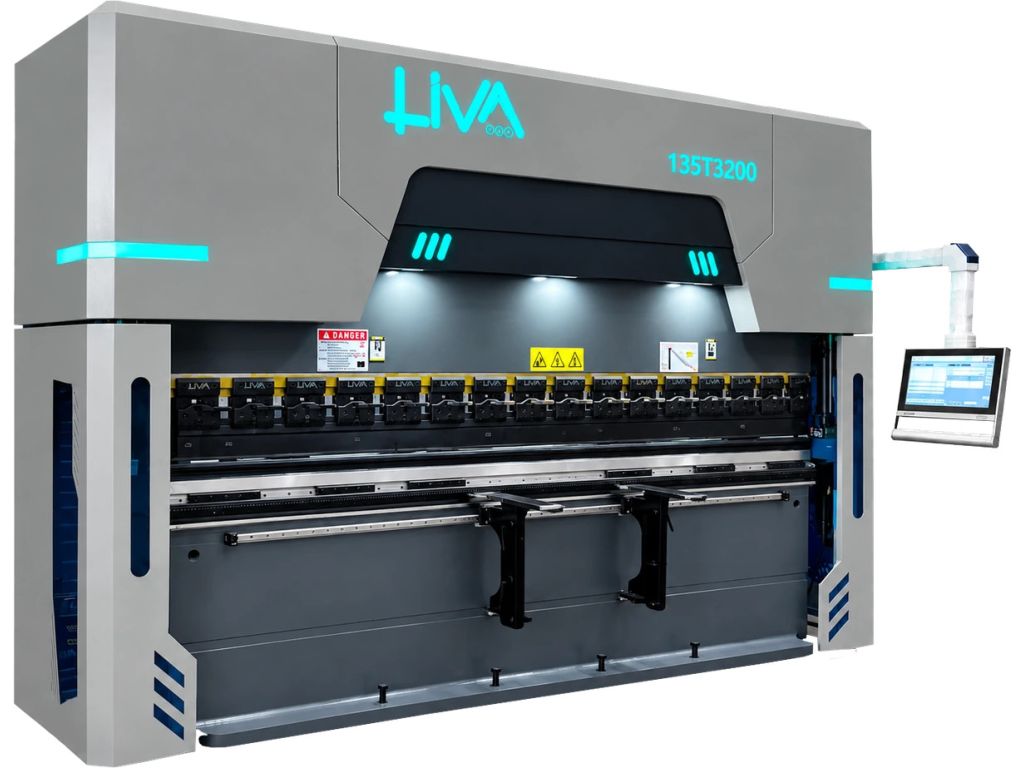
Электрогидравлический листогибочный пресс с ЧПУ LIVA 3200x135 т
Электрогидравлический листогибочный пресс LIVA 3200x135 т — промышленный станок для выполнения высокоточных операций гибки листового металла с использованием программного управления. Оборудование рассчитано на обработку заготовок длиной до 3200 мм и развивает усилие 135 тонн. Максимальная толщина обрабатываемой стали S235 составляет 6 мм. Сочетание электрогидравлического привода, автоматизированного позиционирования и системы контроля положения рабочей балки позволяет получать стабильную геометрию деталей даже при выполнении сложных многоэтапных операций.
Конструкция LIVA предусматривает управление по пяти координатам Y1, Y2, X, R и V, сервоприводной механизм заднего упора и автоматическую регулировку компенсации прогиба. Благодаря этому станок подходит для предприятий, занимающихся серийным и мелкосерийным изготовлением металлических конструкций, корпусов, панелей, профилей и других изделий из листового материала.
Программное управление DELEM DA-53TX
Основой системы управления является контроллер DELEM DA-53TX 2D производства Нидерландов. Он обеспечивает программирование операций гибки, настройку рабочих параметров и контроль перемещения основных механизмов. Управление осуществляется по осям Y1, Y2, X, R и V, при этом отдельная ось V используется для автоматизированной компенсации прогиба рабочего стола.
Интерфейс контроллера представлен 15-дюймовым цветным сенсорным TFT-дисплеем с разрешением 1366x768 пикселей. Сенсорная панель упрощает ввод параметров, создание программ гибки и контроль технологического процесса. Программное обеспечение поддерживает алгоритмы управления сервоприводами и частотными преобразователями, а также регулирование работы гидравлических клапанов по оси Y с замкнутым и разомкнутым контуром.
Благодаря возможности программирования последовательности гибов оператор может настраивать работу оборудования в соответствии с конфигурацией конкретной детали. Это особенно актуально для производства элементов сложной геометрии, где важно соблюдать заданные углы и размеры на каждом этапе обработки.
Электрогидравлическая синхронизация и контроль точности
Важной составляющей конструкции является система электрогидравлической синхронизации движения верхней балки. Для постоянного контроля ее положения используются измерительные линейки GIVI (Италия), установленные непосредственно на ползуне. Они передают информацию контроллеру ЧПУ, благодаря чему система отслеживает перемещение обеих сторон балки по координатам Y1 и Y2.
При возникновении даже незначительной разницы в положении сторон ползуна система управления автоматически корректирует работу сервоклапанов. Такой принцип обратной связи между измерительными датчиками, ЧПУ и гидравлическими компонентами позволяет поддерживать синхронность движения и уменьшать отклонения во время гибки.
В отличие от традиционных гидравлических листогибочных прессов, в которых синхронизация двух гидравлических поршней осуществляется механически с помощью торсионной балки, в модели LIVA применяется электронный контроль с постоянным измерением положения ползуна. Это позволяет оперативно реагировать на отклонения и обеспечивать более высокую повторяемость результатов при серийном изготовлении деталей.
Отдельную роль играет моторизованная система бомбирования — компенсации прогиба верхней траверсы рабочего стола. Под нагрузкой конструкция станка подвергается деформации, которая может влиять на угол гибки по длине заготовки. Система по оси V автоматически определяет необходимую величину компенсации через ЧПУ, помогая поддерживать равномерный результат по всей рабочей длине.
Гидравлический привод и комплектующие
Для обеспечения стабильной работы механизмов в прессе используются промышленные компоненты специализированных производителей. Гидравлическая система Bosch Rexroth (Германия) отвечает за управление рабочими перемещениями, обеспечивая быстрое позиционирование, точное повторение заданных движений, оперативный запуск и остановку механизмов, а также стабильность обратного хода.
В приводной системе применяются сервомоторы и сервоприводы Inovance, обеспечивающие управляемое перемещение рабочих узлов. Основной двигатель Siemens Beide используется для привода оборудования. Электрическая система Schneider отвечает за функционирование электрических компонентов и управление системами станка.
В конструкции также предусмотрены следующие комплектующие:
- гидравлические компоненты Bosch Rexroth (Германия);
- сервомоторы и сервоприводы Inovance;
- основной двигатель Siemens Beide;
- электрическая система Schneider (Германия);
- линейные направляющие HIWIN (Тайвань) для перемещения заднего упора;
- шарико-винтовая передача HIWIN для оси R;
- линейные направляющие FAGOR (Испания) для верхней балки;
- гидравлические соединения EMB (Германия);
- масляный насос, указанный в документации производителя как Sunny.
Использование таких узлов обеспечивает согласованную работу гидравлики, электроники и механических систем, от которых зависят точность позиционирования и стабильность выполнения технологических операций.
Автоматизированный задний упор с сервоприводом
Для фиксации и точного позиционирования заготовок станок оснащен автоматическим задним упором с сервоприводным перемещением по двум осям: X с ходом 600 мм и R с ходом 200 мм. Механизм работает на линейных направляющих HIWIN с использованием высокоточной шарико-винтовой передачи и сервомотора.
Задний упор имеет два подвижных блока, которые перемещаются вдоль направляющих. Они предназначены для установки и позиционирования металлической заготовки перед выполнением гибки. Каждый блок оборудован механизмом точной настройки положения по оси X, что позволяет адаптировать упор к размерам и конфигурации обрабатываемой детали.
Максимальная скорость перемещения заднего упора по оси X составляет 500 мм/с, а точность позиционирования достигает 0,01 мм. Повторяемость позиционирования верхней балки составляет ±0,01 мм, заднего упора — ±0,02 мм. Такие показатели имеют особое значение для серийного производства, поскольку позволяют сохранять заданные размеры и расположение гибов в каждой последующей заготовке.
Рабочая оснастка и инструмент для гибки
Стандартное оснащение пресса LIVA предусматривает комплект инструментов и вспомогательных устройств для выполнения основных операций гибки. Для установки верхнего инструмента используется секционная система держателей с быстросъемным механизмом крепления. Такая конструкция упрощает замену пуансонов и настройку оборудования под различные производственные задачи.
В стандартную комплектацию входят:
- нижний инструмент размером 60x60 мм с четырьмя V-образными каналами и U-образным держателем;
- шлифованный и закаленный верхний инструмент H135/85°/R08;
- секционные держатели пуансонов с системой быстрого крепления;
- две пары моторизованных пальцевых блоков заднего упора;
- две подвижные передние опоры на линейных направляющих с регулировкой по ширине и высоте.
Передние суппорты используются для поддержки металлических заготовок во время их подачи и позиционирования. Возможность регулировки положения по ширине и высоте позволяет адаптировать их к габаритам обрабатываемого материала.
Выбор дополнительных пуансонов и матриц зависит от формы будущего изделия, толщины металла и необходимой конфигурации гиба. Для подбора подходящего инструмента необходимо учитывать чертежи деталей и технологические требования конкретного производства.
Защита оператора и безопасность эксплуатации
Для повышения безопасности работы листогибочный пресс оснащен лазерной системой защиты рук оператора FinPro (Турция). Она предназначена для контроля опасной зоны в рабочей области инструмента. С задней стороны станка дополнительно установлена защитная световая завеса, предусмотренная системой безопасности CE.
Сочетание лазерной защиты рабочей зоны и задней световой завесы позволяет контролировать доступ к опасным участкам оборудования во время его эксплуатации.
Применение электрогидравлического листогибочного пресса LIVA
Листогибочный пресс LIVA 3200x135 т предназначен для предприятий, работающих в сфере металлообработки и изготовления металлических конструкций. Благодаря значительному усилию гибки, рабочей длине 3200 мм и программному управлению оборудование можно использовать для производства корпусных элементов, металлических панелей, монтажных профилей, кронштейнов, деталей вентиляционных систем и других изделий из листового металла.
Электрогидравлическая система управления, автоматизированный задний упор, компенсация прогиба и контроль синхронизации балки позволяют выполнять как стандартные, так и сложные операции гибки. Станок подходит для производств, где важны точность геометрии, повторяемость деталей и возможность программирования технологических процессов.
Купить электрогидравлический листогибочный пресс с ЧПУ LIVA 3200x135 т стоит для оснащения профессионального металлообрабатывающего производства, ориентированного на качественное и производительное изготовление деталей из листового металла.