Ваше замовлення
У вашому кошику більше немає товарів
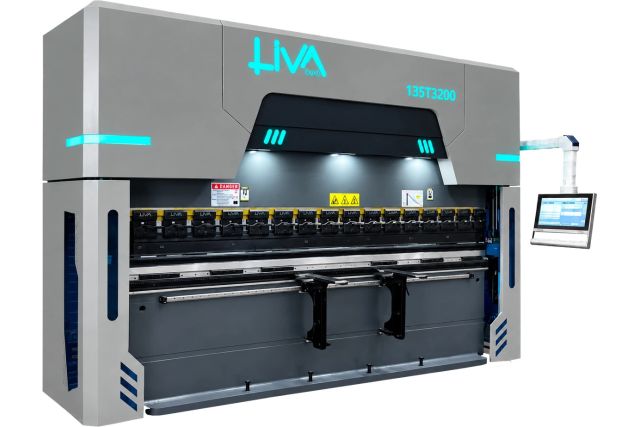
Електрогідравлічний листозгинальний прес з ЧПК LIVA 3200x135 т
Електрогідравлічний листозгинальний прес LIVA 3200x135 т — промисловий верстат для виконання точних операцій згинання листового металу з використанням програмного керування. Обладнання розраховане на обробку заготовок завдовжки до 3200 мм і розвиває зусилля 135 тонн. Максимальна товщина оброблюваної сталі S235 становить 6 мм. Поєднання електрогідравлічного приводу, автоматизованого позиціонування та системи контролю положення робочої балки дозволяє отримувати стабільну геометрію деталей навіть під час виконання складних багатоетапних операцій.
Конструкція LIVA передбачає керування за п'ятьма координатами Y1, Y2, X, R і V, сервопривідний механізм заднього упору та автоматичне регулювання компенсації прогину. Завдяки цьому верстат підходить для підприємств, які займаються серійним і дрібносерійним виготовленням металевих конструкцій, корпусів, панелей, профілів та інших виробів із листового матеріалу.
Програмне керування DELEM DA-53TX
Основою системи управління є контролер DELEM DA-53TX 2D виробництва Нідерландів. Він забезпечує програмування операцій згинання, налаштування робочих параметрів і контроль переміщення основних механізмів. Керування здійснюється за осями Y1, Y2, X, R і V, де окрема вісь V використовується для автоматизованої компенсації прогину робочого столу.
Інтерфейс контролера представлений 15-дюймовим кольоровим сенсорним TFT-дисплеєм із роздільною здатністю 1366x768 пікселів. Сенсорна панель спрощує введення параметрів, створення програм згинання та контроль технологічного процесу. Програмне забезпечення підтримує алгоритми керування сервоприводами й частотними перетворювачами, а також регулювання роботи гідравлічних клапанів по осі Y із замкнутим і розімкнутим контуром.
Завдяки можливості програмування послідовності згинів оператор може налаштовувати роботу обладнання відповідно до конфігурації конкретної деталі. Це особливо актуально для виробництва елементів зі складною геометрією, де важливо дотримуватися заданих кутів і розмірів на кожному етапі обробки.
Електрогідравлічна синхронізація та контроль точності
Важливою складовою конструкції є система електрогідравлічної синхронізації руху верхньої балки. Для постійного контролю її положення використовуються вимірювальні лінійки GIVI (Італія), які встановлюються безпосередньо на повзун. Вони передають інформацію до контролера ЧПК, завдяки чому система відстежує переміщення обох сторін балки за координатами Y1 і Y2.
У разі виникнення навіть незначної різниці в положенні сторін повзуна система управління автоматично коригує роботу сервоклапанів. Такий принцип зворотного зв'язку між вимірювальними датчиками, ЧПК і гідравлічними компонентами дозволяє підтримувати синхронність руху та зменшувати відхилення під час згинання.
На відміну від традиційних гідравлічних листозгинальних пресів, де синхронізація двох гідравлічних поршнів здійснюється механічно за допомогою торсійної балки, у моделі LIVA застосовується електронний контроль із постійним вимірюванням положення повзуна. Це дає можливість оперативно реагувати на відхилення та забезпечувати більш високу повторюваність результатів під час серійного виготовлення деталей.
Окрему роль відіграє моторизована система бомбування — компенсації прогину верхньої траверси робочого столу. Під навантаженням конструкція верстата зазнає деформації, яка може впливати на кут згинання по довжині заготовки. Система за віссю V автоматично визначає необхідну величину компенсації через ЧПК, допомагаючи підтримувати рівномірний результат на всій робочій довжині.
Гідравлічний привід та комплектуючі
Для забезпечення стабільної роботи механізмів у пресі використовуються промислові компоненти від спеціалізованих виробників. Гідравлічна система Bosch Rexroth (Німеччина) відповідає за керування робочими переміщеннями, забезпечуючи швидке позиціонування, точне повторення заданих рухів, оперативний запуск і зупинку механізмів, а також стабільність зворотного ходу.
У приводній системі застосовуються сервомотори та сервоприводи Inovance, які забезпечують кероване переміщення робочих вузлів. Основний двигун Siemens Beide використовується для приводу обладнання. Електрична система Schneider відповідає за функціонування електричних компонентів та керування системами верстата.
У конструкції також передбачені такі комплектуючі:
- гідравлічні компоненти Bosch Rexroth (Німеччина);
- сервомотори та сервоприводи Inovance;
- основний двигун Siemens Beide;
- електрична система Schneider (Німеччина);
- лінійні напрямні HIWIN (Тайвань) для переміщення заднього упору;
- кульково-гвинтова передача HIWIN для осі R;
- лінійні напрямні FAGOR (Іспанія) для верхньої балки;
- гідравлічні з'єднання EMB (Німеччина);
- масляний насос, зазначений у документації виробника як Sunny.
Використання таких вузлів забезпечує узгоджену роботу гідравліки, електроніки та механічних систем, від яких залежить точність позиціонування й стабільність виконання технологічних операцій.
Автоматизований задній упор із сервоприводом
Для фіксації та точного позиціонування заготовок верстат оснащений автоматичним заднім упором із сервоприводним переміщенням за двома осями: X із ходом 600 мм та R із ходом 200 мм. Механізм працює на лінійних напрямних HIWIN із використанням високоточної кульково-гвинтової передачі та сервомотора.
Задній упор має два рухомі блоки, які переміщуються вздовж напрямних. Вони призначені для встановлення та позиціонування металевої заготовки перед виконанням згину. Кожен блок обладнаний механізмом точного налаштування положення по осі X, що дозволяє адаптувати упор до розмірів і конфігурації оброблюваної деталі.
Максимальна швидкість переміщення заднього упору по осі X становить 500 мм/с, а точність позиціонування досягає 0,01 мм. Повторюваність позиціонування верхньої балки становить ±0,01 мм, заднього упору — ±0,02 мм. Такі показники мають особливе значення для серійного виробництва, оскільки дозволяють зберігати задані розміри та розташування згинів у кожній наступній заготовці.
Робоче оснащення та інструмент для згинання
Стандартне оснащення преса LIVA передбачає комплект інструментів і допоміжних пристроїв для виконання основних операцій згинання. Для встановлення верхнього інструменту використовується секційна система тримачів зі швидкознімним механізмом кріплення. Така конструкція спрощує заміну пуансонів і налаштування обладнання під різні виробничі завдання.
До стандартної комплектації входять:
- нижній інструмент розміром 60x60 мм із чотирма V-подібними каналами та U-подібним тримачем;
- шліфований і загартований верхній інструмент H135/85°/R08;
- секційні тримачі пуансонів із системою швидкого кріплення;
- дві пари моторизованих пальцевих блоків заднього упору;
- два рухомі передні супорти на лінійних напрямних із регулюванням за шириною та висотою.
Передні супорти використовуються для підтримки металевих заготовок під час їх подачі та позиціонування. Можливість регулювання положення за шириною й висотою дозволяє пристосовувати їх до габаритів оброблюваного матеріалу.
Вибір додаткових пуансонів і матриць залежить від форми майбутнього виробу, товщини металу та необхідної конфігурації згину. Для підбору відповідного інструменту необхідно враховувати креслення деталей і технологічні вимоги конкретного виробництва.
Захист оператора та безпека експлуатації
Для підвищення безпеки роботи листозгинальний прес обладнаний лазерною системою захисту рук оператора FinPro (Туреччина). Вона призначена для контролю небезпечної зони в робочій області інструменту. З тильного боку верстата додатково встановлена захисна світлова завіса, передбачена системою безпеки CE.
Поєднання лазерного захисту робочої зони та задньої світлової завіси дозволяє контролювати доступ до небезпечних ділянок обладнання під час його експлуатації.
Застосування електрогідравлічного листозгинального преса LIVA
Листозгинальний прес LIVA 3200x135 т призначений для підприємств, що працюють у сфері металообробки та виготовлення металевих конструкцій. Завдяки значному зусиллю згинання, робочій довжині 3200 мм і програмному керуванню обладнання можна використовувати для виробництва корпусних елементів, металевих панелей, монтажних профілів, кронштейнів, деталей вентиляційних систем та інших виробів із листового металу.
Електрогідравлічна система керування, автоматизований задній упор, компенсація прогину та контроль синхронізації балки дозволяють виконувати як стандартні, так і складні операції згинання. Верстат підходить для виробництв, де важливі точність геометрії, повторюваність деталей і можливість програмування технологічних процесів.
Купити електрогідравлічний листозгинальний прес з ЧПК LIVA 3200x135 т варто для оснащення професійного металообробного виробництва, орієнтованого на якісне та продуктивне виготовлення деталей із листового металу.