Ваш заказ
В вашей корзине больше ничего нет
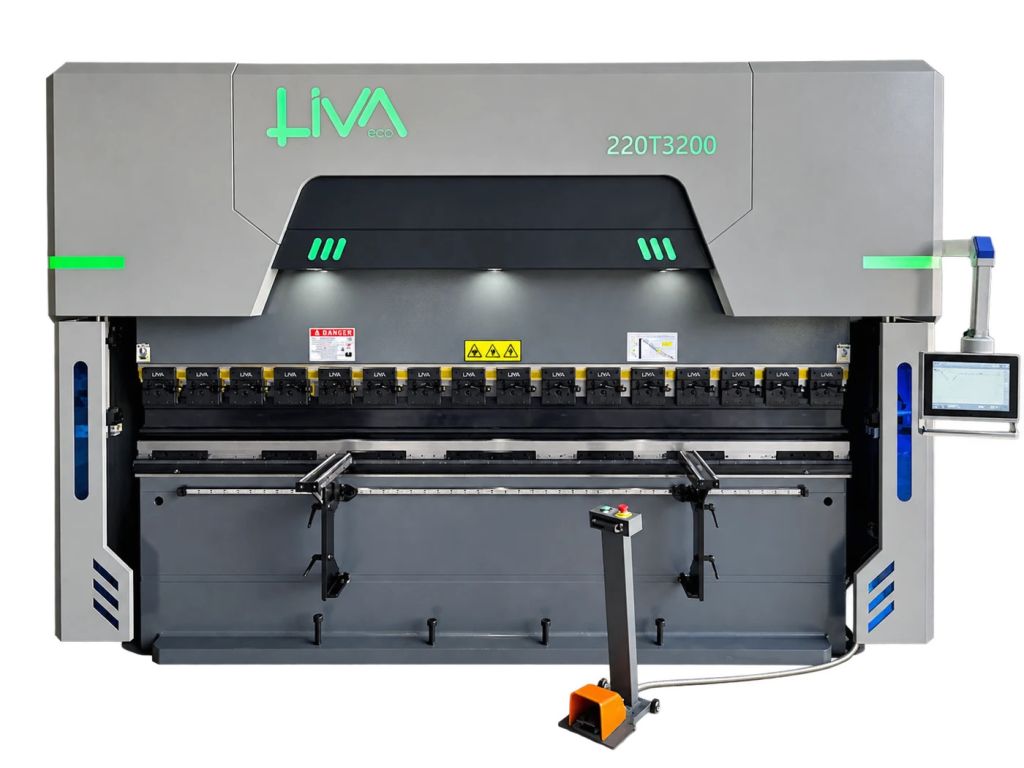
Электрогидравлический листогибочный пресс с ЧПУ LIVA 3200x220 т
Электрогидравлический листогибочный пресс с ЧПУ LIVA 3200x220 т – профессиональный металлообрабатывающий станок для высокоточного формования изделий из листового металла. Оборудование предназначено для выполнения различных операций гибки и подходит как для единичного производства, так и для предприятий, выпускающих металлические изделия серийными партиями. Сочетание мощной гидравлики, сервоприводных механизмов и программного управления обеспечивает согласованную работу основных узлов и стабильность технологического процесса.
Конструкция пресса предусматривает электронную синхронизацию движения верхней балки, автоматическое позиционирование заднего упора и компенсацию прогиба рабочего стола. Благодаря использованию высокоточных измерительных систем станок поддерживает заданные параметры гибки, уменьшает отклонения геометрии деталей и обеспечивает повторяемость результатов при изготовлении партий продукции.
Интеллектуальное управление DELEM DA-53TX 2D
Основой системы управления станком является контроллер DELEM DA-53TX 2D (Нидерланды), предназначенный для программирования и контроля операций гибки. Сенсорный интерфейс позволяет оператору вводить рабочие параметры, задавать последовательность технологических циклов и отслеживать текущее состояние оборудования. Понятная структура меню упрощает работу с программами и настройку станка под конкретные производственные задачи.
Контроллер оснащен 15-дюймовым цветным TFT-дисплеем с разрешением 1366 × 768 пикселей. Экран обеспечивает удобное отображение информации и облегчает взаимодействие с программным обеспечением. Система поддерживает контроль процесса гибки, управление сервоприводами и частотными преобразователями, а также использует расширенные алгоритмы управления осью Y для работы с гидравлическими клапанами с замкнутым и разомкнутым контурами.
Гидравлический узел и сервоприводная система
За перемещение рабочей балки отвечает гидравлическая система Bosch Rexroth (Германия). Она обеспечивает быстрое реагирование механизмов на управляющие команды, точное позиционирование и стабильность движения при выполнении рабочих циклов. Контролируемый запуск и остановка, а также точность обратного хода способствуют поддержанию заданных параметров обработки.
В приводной системе применяются сервотехнологии Inovance. Сервомоторы и сервоприводы обеспечивают управляемое перемещение механизмов, способствуют снижению энергопотребления и уровня шума во время работы. Такая система рассчитана на длительную эксплуатацию в условиях производственных нагрузок.
Электрическая часть станка построена с использованием компонентов Schneider (Германия). В гидравлической системе предусмотрены масляный насос и специализированные соединения трубопроводов EMB (Германия). Применение промышленных комплектующих известных производителей обеспечивает надежное взаимодействие основных рабочих узлов.
Автоматизированный задний упор с сервоприводом
Для точной установки металлических заготовок пресс оснащен задним упором с сервоприводным управлением по осям X и R. Диапазон перемещения составляет 600 мм по оси X и 200 мм по оси R. Позиционирование выполняется с помощью сервомотора, линейных направляющих HIWIN (Тайвань) и высокоточной шарико-винтовой передачи.
Механизм заднего упора включает два подвижных пальцевых блока, установленных на линейных направляющих. Они обеспечивают позиционирование заготовки в соответствии с заданными параметрами гибки. Для дополнительной настройки каждый упорный блок оснащен лимбом, позволяющим точно регулировать положение по оси X.
Максимальная скорость перемещения заднего упора по оси X достигает 500 мм/с, что позволяет сократить вспомогательное время между операциями. Заявленная точность позиционирования составляет до 0,01 мм. Для перемещения по оси R используется шарико-винтовая пара HIWIN, обеспечивающая контролируемое движение механизма.
Автоматическая компенсация прогиба рабочего стола
Для поддержания одинакового угла гибки по всей длине заготовки станок оборудован моторизованной системой компенсации прогиба верхней траверсы и рабочего стола. Этот механизм, также называемый бомбированием, компенсирует деформацию конструктивных элементов, возникающую под воздействием нагрузки во время гибки металла.
Настройка величины компенсации выполняется автоматически через систему ЧПУ по оси V. Контроллер определяет необходимое значение в соответствии с заданными параметрами операции. Это помогает избежать различий углов на центральных и крайних участках заготовки, повышает геометрическую точность готовых деталей и обеспечивает стабильность результатов при серийном производстве.
Электронная синхронизация балки с измерительными линейками GIVI
Важным элементом системы точного управления являются измерительные линейки GIVI (Италия), установленные непосредственно на подвижном ползуне. Они непрерывно передают контроллеру ЧПУ информацию о фактическом положении рабочей балки, благодаря чему система может отслеживать перемещение обеих ее сторон в режиме реального времени.
Синхронизация осуществляется по осям Y1 и Y2. Если во время движения возникает разница в положении правой и левой сторон балки, контроллер фиксирует отклонение и корректирует работу гидравлических сервоклапанов. Такой принцип управления с обратной связью позволяет поддерживать согласованное движение рабочего узла и минимизировать погрешности при гибке.
В классических гидравлических листогибочных прессах синхронизация двух поршней обычно обеспечивается механической торсионной балкой. Результат работы такой системы может зависеть от состояния механических элементов и стабильности гидравлического давления. В электрогидравлической конструкции LIVA применяется электронный контроль положения ползуна с автоматической корректировкой его движения. Постоянный мониторинг параметров позволяет поддерживать точность позиционирования и высокую повторяемость операций, что особенно важно при изготовлении ответственных металлических конструкций.
Инструментальная оснастка и вспомогательные элементы
Листогибочный пресс комплектуется системой быстрого крепления верхнего инструмента, которая упрощает перенастройку оборудования под различные задачи. Секционные держатели пуансонов позволяют оперативно менять оснастку в зависимости от конфигурации детали и необходимого способа гибки.
В стандартную комплектацию станка входят:
- Нижний инструмент размером 60 × 60 мм с четырьмя V-образными каналами и U-образным держателем.
- Верхний пуансон H135/85°/R08 со шлифованной и закаленной поверхностью.
- Комплект секционных держателей верхних пуансонов с механизмом быстрого крепления.
- Два передвижных передних суппорта на линейных направляющих с возможностью регулировки по высоте и ширине.
Выбор инструмента непосредственно влияет на форму и точность получаемого изгиба. При подборе оснастки необходимо учитывать тип металла, толщину листа, угол гибки и геометрию будущего изделия. Для определения оптимального комплекта инструментов целесообразно использовать чертежи деталей с указанными требованиями к обработке.
Защитные системы и безопасность эксплуатации
Конструкция станка предусматривает средства защиты оператора во время выполнения рабочих операций. В передней рабочей зоне установлена лазерная система защиты пальцев рук FinPro (Турция), предназначенная для контроля опасной зоны вблизи подвижного инструмента. С задней стороны оборудования расположена защитная световая завеса, предусмотренная системой безопасности CE.
Использование этих компонентов направлено на снижение риска травмирования персонала и повышение безопасности при работе с листогибочным прессом.
Преимущества электрогидравлического листогибочного пресса LIVA
- Система ЧПУ DELEM DA-53TX 2D для программирования и контроля технологических операций.
- Гидравлическое оборудование Bosch Rexroth для стабильного перемещения рабочей балки.
- Сервоприводная технология Inovance для управления рабочими механизмами.
- Автоматизированный задний упор с перемещением по осям X и R.
- Линейные направляющие HIWIN и шарико-винтовые передачи для точного позиционирования.
- Моторизованная система бомбирования с автоматической настройкой через ЧПУ.
- Измерительные линейки GIVI для контроля положения и синхронизации верхней балки.
- Быстросъемные держатели пуансонов для удобной замены инструментальной оснастки.
- Передние регулируемые суппорты для поддержки металлических заготовок.
- Лазерная защита рабочей зоны и задняя световая завеса безопасности.
LIVA 3200x220 т – электрогидравлический листогибочный пресс для предприятий, которым требуется точное и технологичное оборудование для формовки листового металла. Благодаря сочетанию программного управления, сервоприводов, электронной синхронизации и автоматической компенсации прогиба станок обеспечивает контролируемый процесс гибки, стабильную геометрию деталей и повторяемость производственных результатов.