Ваше замовлення
У вашому кошику більше немає товарів
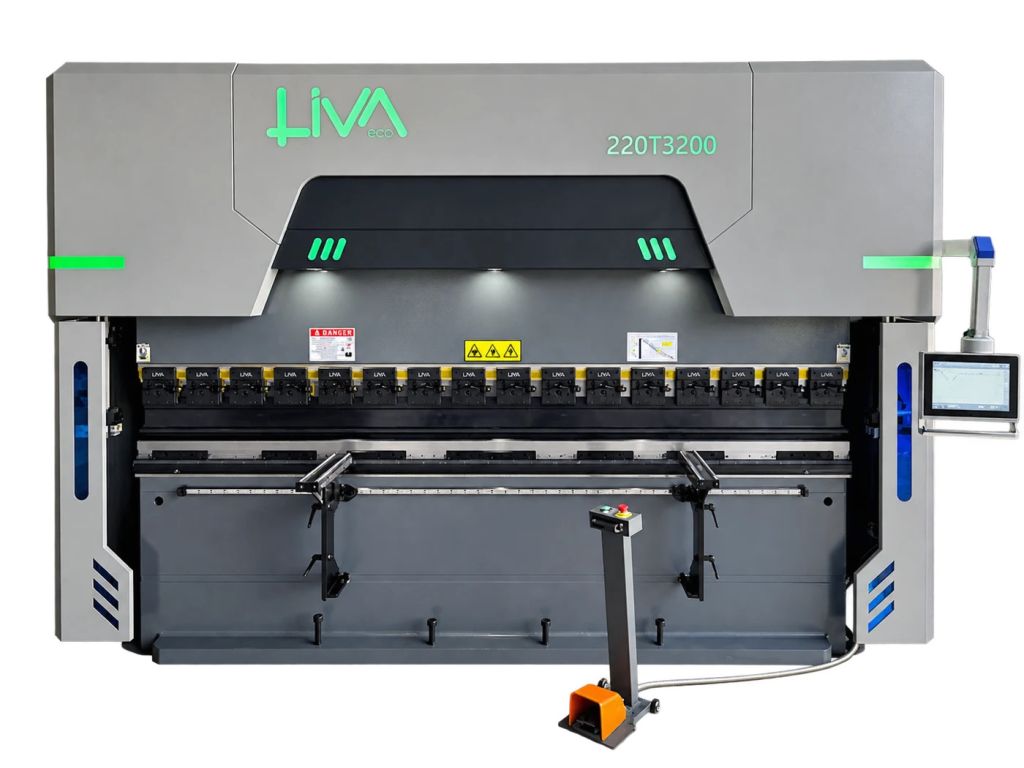
Електрогідравлічний листозгинальний прес з ЧПК LIVA 3200x220 т
Електрогідравлічний листозгинальний прес з ЧПК LIVA 3200x220 т – професійний металообробний верстат, призначений для високоточного формування деталей із листового металу. Обладнання розраховане на виконання різноманітних операцій згинання та може використовуватися як в одиничному виробництві, так і на підприємствах із серійним випуском металевих виробів. Поєднання потужної гідравліки, сервопривідних механізмів і програмного керування забезпечує контрольовану роботу всіх основних вузлів та стабільність технологічного процесу.
Конструкція преса передбачає електронну синхронізацію руху верхньої балки, автоматичне позиціонування заднього упору та компенсацію прогину робочого столу. Завдяки використанню високоточних вимірювальних систем обладнання підтримує задані параметри згинання, зменшує відхилення геометрії деталей і забезпечує повторюваність результатів під час виготовлення партій продукції.
Інтелектуальне керування DELEM DA-53TX 2D
Основою системи керування верстатом є контролер DELEM DA-53TX 2D (Нідерланди), який забезпечує програмування та контроль операцій згинання. Сенсорний інтерфейс дозволяє оператору вводити робочі параметри, налаштовувати послідовність технологічних циклів і відстежувати поточний стан обладнання. Зрозуміла структура меню спрощує роботу з програмами та налаштування верстата під конкретні виробничі завдання.
Контролер обладнаний 15-дюймовим кольоровим TFT-дисплеєм із роздільною здатністю 1366 × 768 пікселів. Екран забезпечує зручне відображення інформації та полегшує взаємодію з програмним забезпеченням. Система підтримує контроль процесу згинання, керування сервоприводами й частотними перетворювачами, а також використовує розширені алгоритми керування віссю Y для роботи з гідравлічними клапанами із замкнутим і розімкнутим контурами.
Гідравлічний вузол і сервопривідна система
За переміщення робочої балки відповідає гідравлічна система Bosch Rexroth (Німеччина). Вона забезпечує швидке реагування механізмів на команди керування, точне позиціонування та стабільність руху під час виконання робочих циклів. Контрольований запуск і зупинка, а також точність зворотного ходу сприяють підтриманню заданих параметрів обробки.
Привідне обладнання використовує сервотехнології Inovance. Серводвигуни та серводрайвери забезпечують кероване переміщення механізмів, сприяють зменшенню енергоспоживання та рівня шуму під час роботи. Така система розрахована на тривалу експлуатацію в умовах виробничого навантаження.
Електрична частина верстата побудована із застосуванням компонентів Schneider (Німеччина). У гідравлічній системі передбачені масляний насос і спеціалізовані з'єднання трубопроводів EMB (Німеччина). Використання промислових комплектуючих від відомих виробників забезпечує надійність взаємодії основних робочих вузлів.
Автоматизований задній упор із сервоприводом
Для точного встановлення металевих заготовок прес оснащений заднім упором із сервопривідним керуванням за осями X та R. Діапазон переміщення становить 600 мм по осі X і 200 мм по осі R. Позиціонування здійснюється за допомогою сервомотора, лінійних напрямних HIWIN (Тайвань) і високоточної кульково-гвинтової передачі.
Механізм заднього упору має два рухомі пальцеві блоки, розташовані на лінійних напрямних. Вони забезпечують позиціонування заготовки відповідно до заданих параметрів згинання. Для додаткового налаштування кожен упорний блок обладнаний лімбом, за допомогою якого можна точно відрегулювати положення по осі X.
Максимальна швидкість переміщення заднього упору по осі X досягає 500 мм/с, що дозволяє скоротити допоміжний час між операціями. Заявлена точність позиціонування становить до 0,01 мм. Для переміщення по осі R застосовується кульково-гвинтова пара HIWIN, яка забезпечує контрольований рух механізму.
Автоматична компенсація прогину робочого столу
Для підтримання однакового кута згинання по всій довжині заготовки верстат обладнаний моторизованою системою компенсації прогину верхньої траверси та робочого столу. Цей механізм, також відомий як бомбування, компенсує деформацію конструктивних елементів, що виникає під дією навантаження під час згинання металу.
Налаштування величини компенсації здійснюється автоматично через систему ЧПК по осі V. Контролер визначає необхідне значення відповідно до заданих параметрів операції. Це допомагає уникати різниці кутів на центральних і крайніх ділянках заготовки, покращує геометричну точність готових деталей і забезпечує стабільність результатів при серійному виготовленні.
Електронна синхронізація балки з вимірювальними лінійками GIVI
Важливим елементом системи точного керування є вимірювальні лінійки GIVI (Італія), які встановлюються безпосередньо на рухомий повзун. Вони безперервно передають контролеру ЧПК інформацію про фактичне положення робочої балки, завдяки чому система може відстежувати переміщення обох її сторін у реальному часі.
Синхронізація здійснюється за осями Y1 та Y2. Якщо під час руху виникає різниця в положенні правої та лівої сторін балки, контролер фіксує відхилення та коригує роботу гідравлічних сервоклапанів. Такий принцип керування зі зворотним зв'язком дозволяє підтримувати узгоджений рух робочого вузла та мінімізувати похибки під час згинання.
У класичних гідравлічних листозгинальних пресах синхронізація двох поршнів зазвичай забезпечується механічною торсійною балкою. Результат роботи такої системи може залежати від стану механічних елементів і стабільності гідравлічного тиску. В електрогідравлічній конструкції LIVA застосовується електронний контроль положення повзуна з автоматичним коригуванням його руху. Постійний моніторинг параметрів дозволяє підтримувати точність позиціонування та високу повторюваність операцій, що має особливе значення під час виготовлення відповідальних металевих конструкцій.
Інструментальне оснащення та допоміжні елементи
Листозгинальний прес комплектується системою швидкого кріплення верхнього інструменту, яка спрощує переналаштування обладнання під різні завдання. Секційні тримачі пуансонів дозволяють оперативно змінювати оснащення залежно від конфігурації деталі та необхідного способу згинання.
До стандартного оснащення верстата належать:
- Нижній інструмент розміром 60 × 60 мм із чотирма V-подібними каналами та U-подібним тримачем.
- Верхній пуансон H135/85°/R08 із шліфованою та загартованою поверхнею.
- Комплект секційних тримачів верхніх пуансонів із механізмом швидкого кріплення.
- Два пересувні передні супорти, встановлені на лінійних напрямних, із можливістю регулювання за висотою та шириною.
Вибір інструменту безпосередньо впливає на форму та точність отриманого згину. Під час підбору оснащення необхідно враховувати тип металу, товщину листа, кут згинання та геометрію майбутнього виробу. Для визначення оптимального комплекту інструментів доцільно використовувати креслення деталей із зазначеними вимогами до обробки.
Захисні системи та безпека експлуатації
Конструкція верстата передбачає засоби захисту оператора під час виконання робочих операцій. У передній робочій зоні встановлена лазерна система захисту пальців рук FinPro (Туреччина), яка призначена для контролю небезпечної зони поблизу рухомого інструменту. З тильного боку обладнання розташована захисна світлова завіса, передбачена системою безпеки CE.
Застосування цих компонентів спрямоване на зниження ризику травмування персоналу та підвищення безпеки під час роботи з листозгинальним пресом.
Переваги електрогідравлічного листозгинального преса LIVA
- Система ЧПК DELEM DA-53TX 2D для програмування та контролю технологічних операцій.
- Гідравлічне обладнання Bosch Rexroth для стабільного переміщення робочої балки.
- Сервопривідна технологія Inovance для керування робочими механізмами.
- Автоматизований задній упор із переміщенням по осях X та R.
- Лінійні напрямні HIWIN і кульково-гвинтові передачі для точного позиціонування.
- Моторизована система бомбування з автоматичним налаштуванням через ЧПК.
- Вимірювальні лінійки GIVI для контролю положення та синхронізації верхньої балки.
- Швидкознімні тримачі пуансонів для зручної заміни інструментального оснащення.
- Передні регульовані супорти для підтримки металевих заготовок.
- Лазерний захист робочої зони та задня світлова завіса безпеки.
LIVA 3200x220 т – електрогідравлічний листозгинальний прес для підприємств, які потребують точного та технологічного обладнання для формування листового металу. Завдяки поєднанню програмного керування, сервоприводів, електронної синхронізації та автоматичної компенсації прогину верстат забезпечує контрольований процес згинання, стабільну геометрію деталей і повторюваність виробничих результатів.